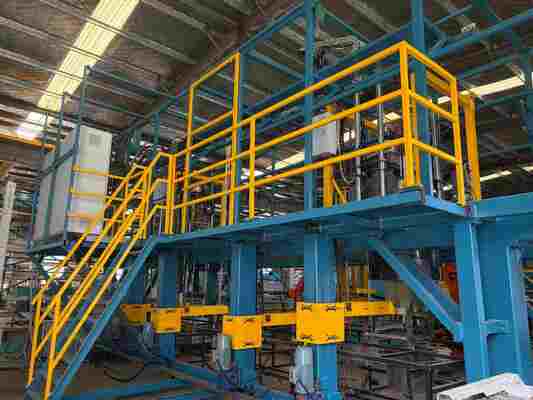
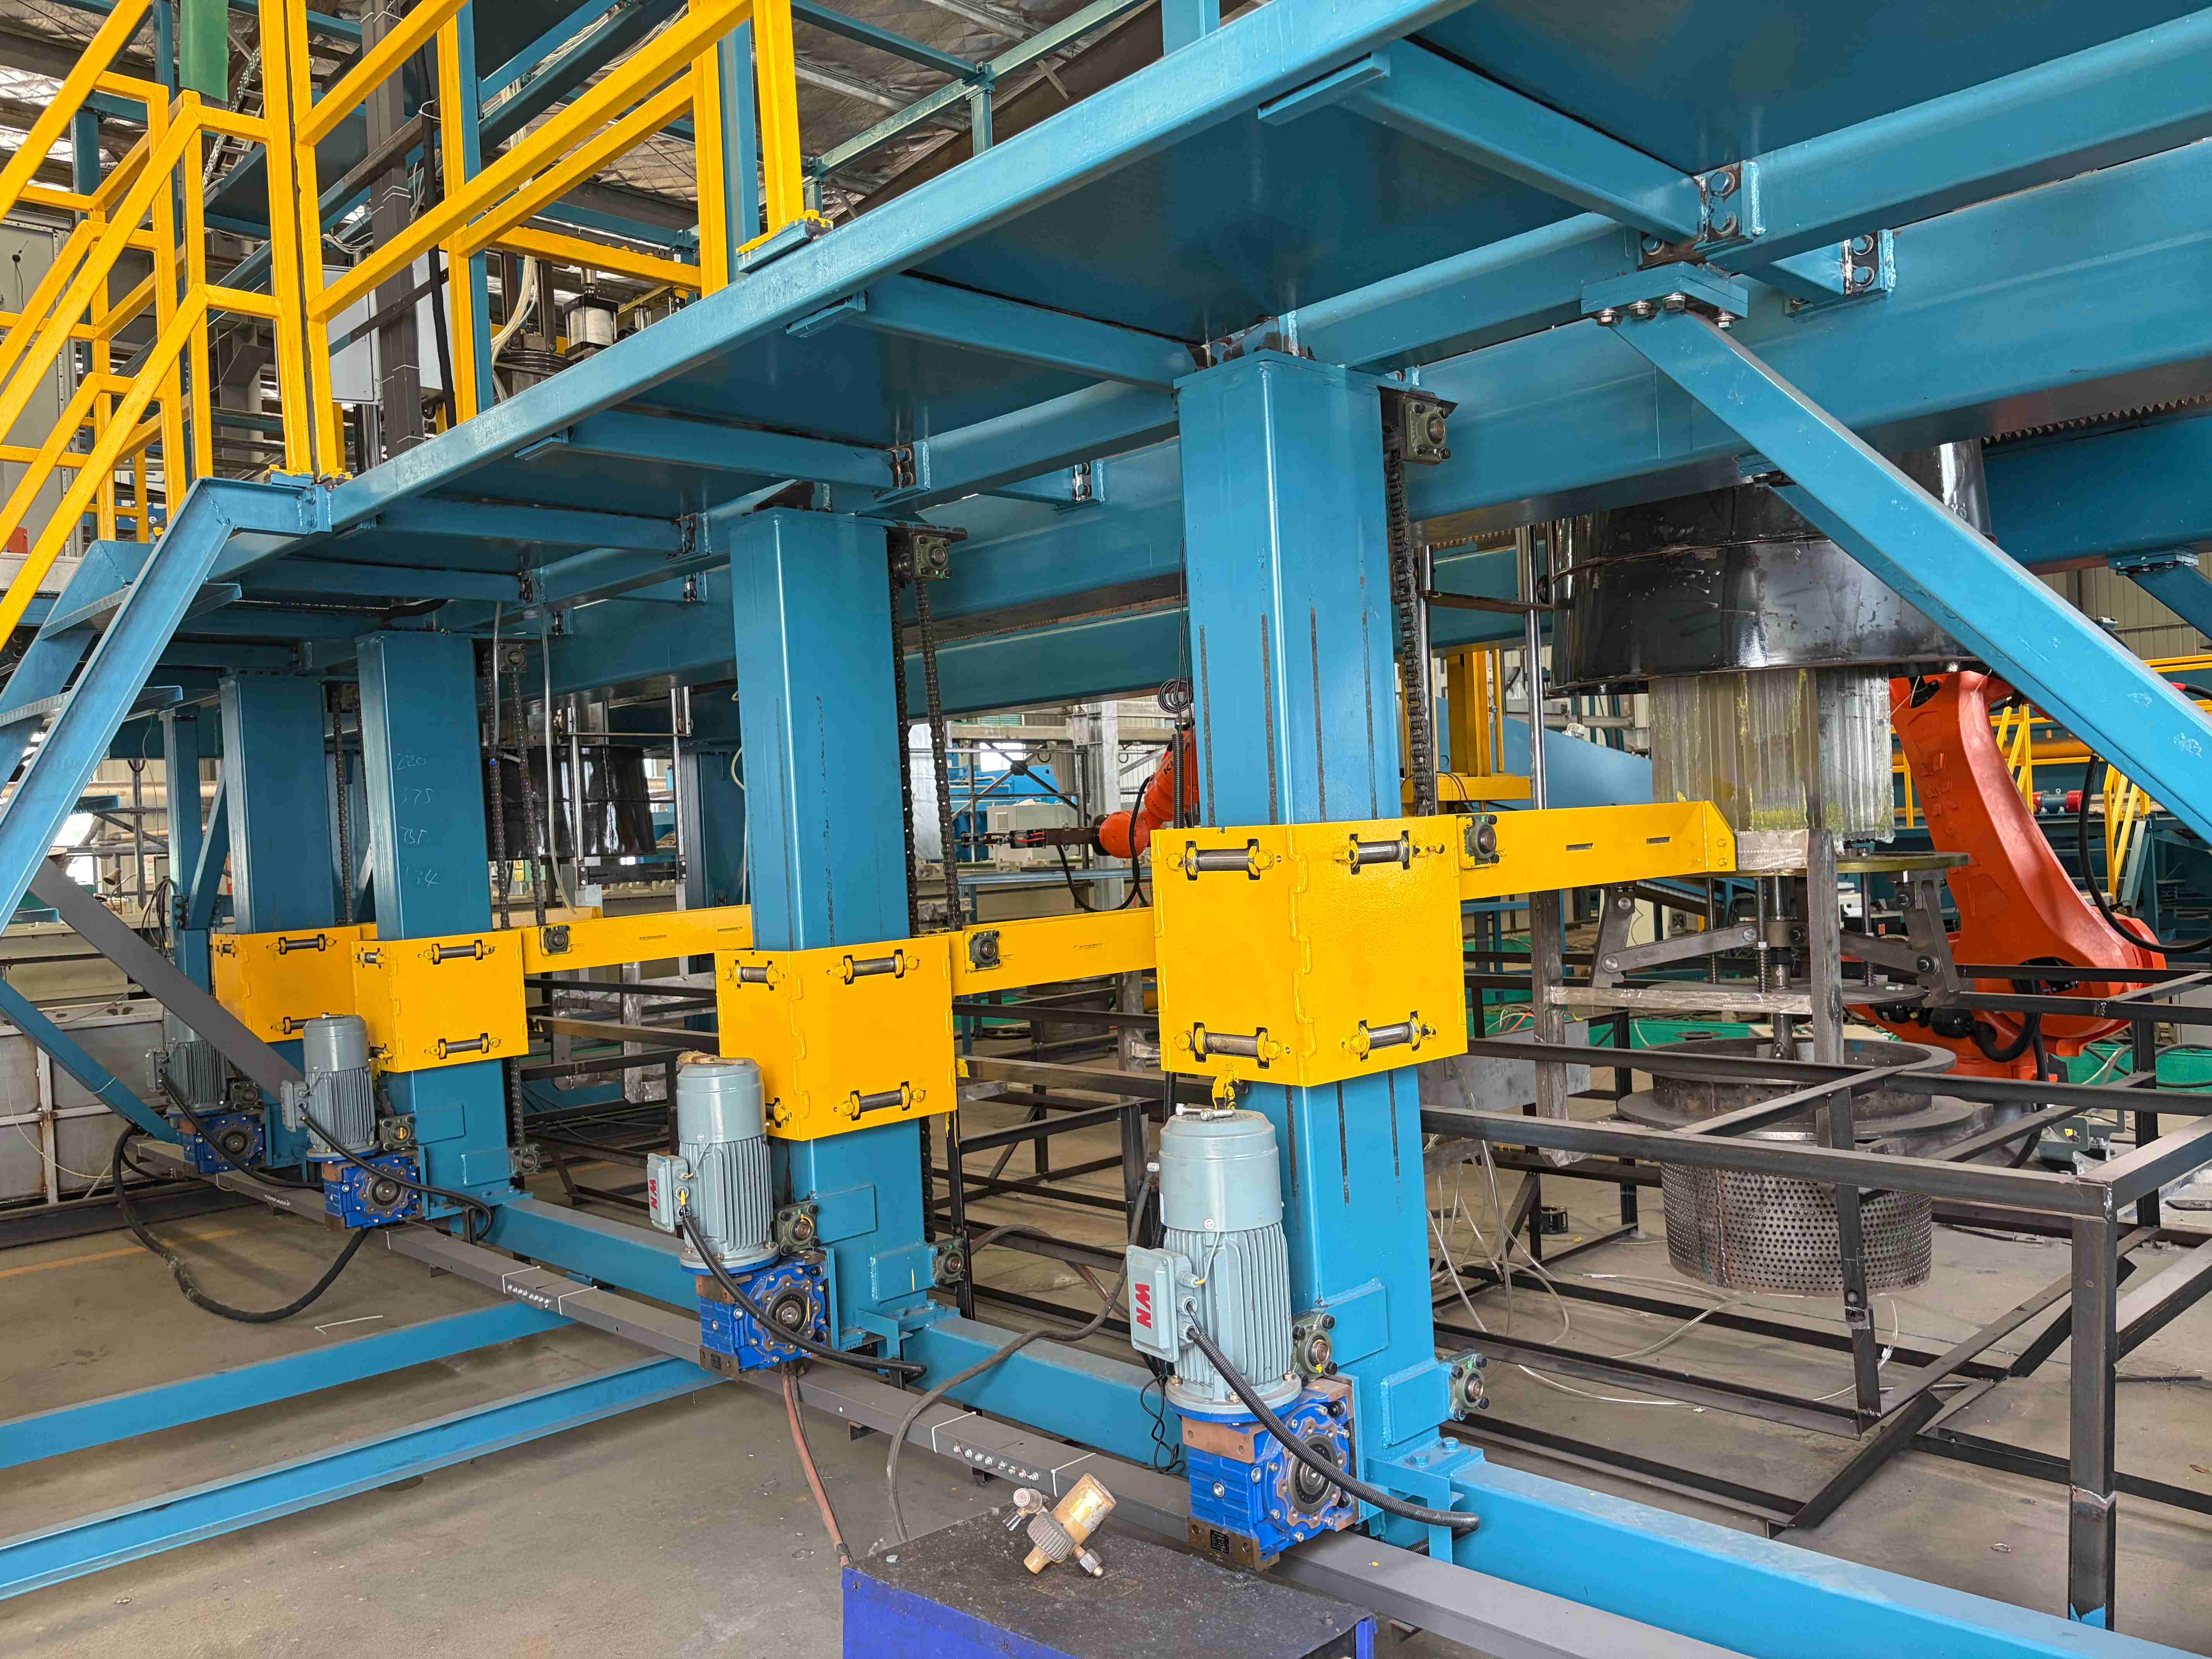
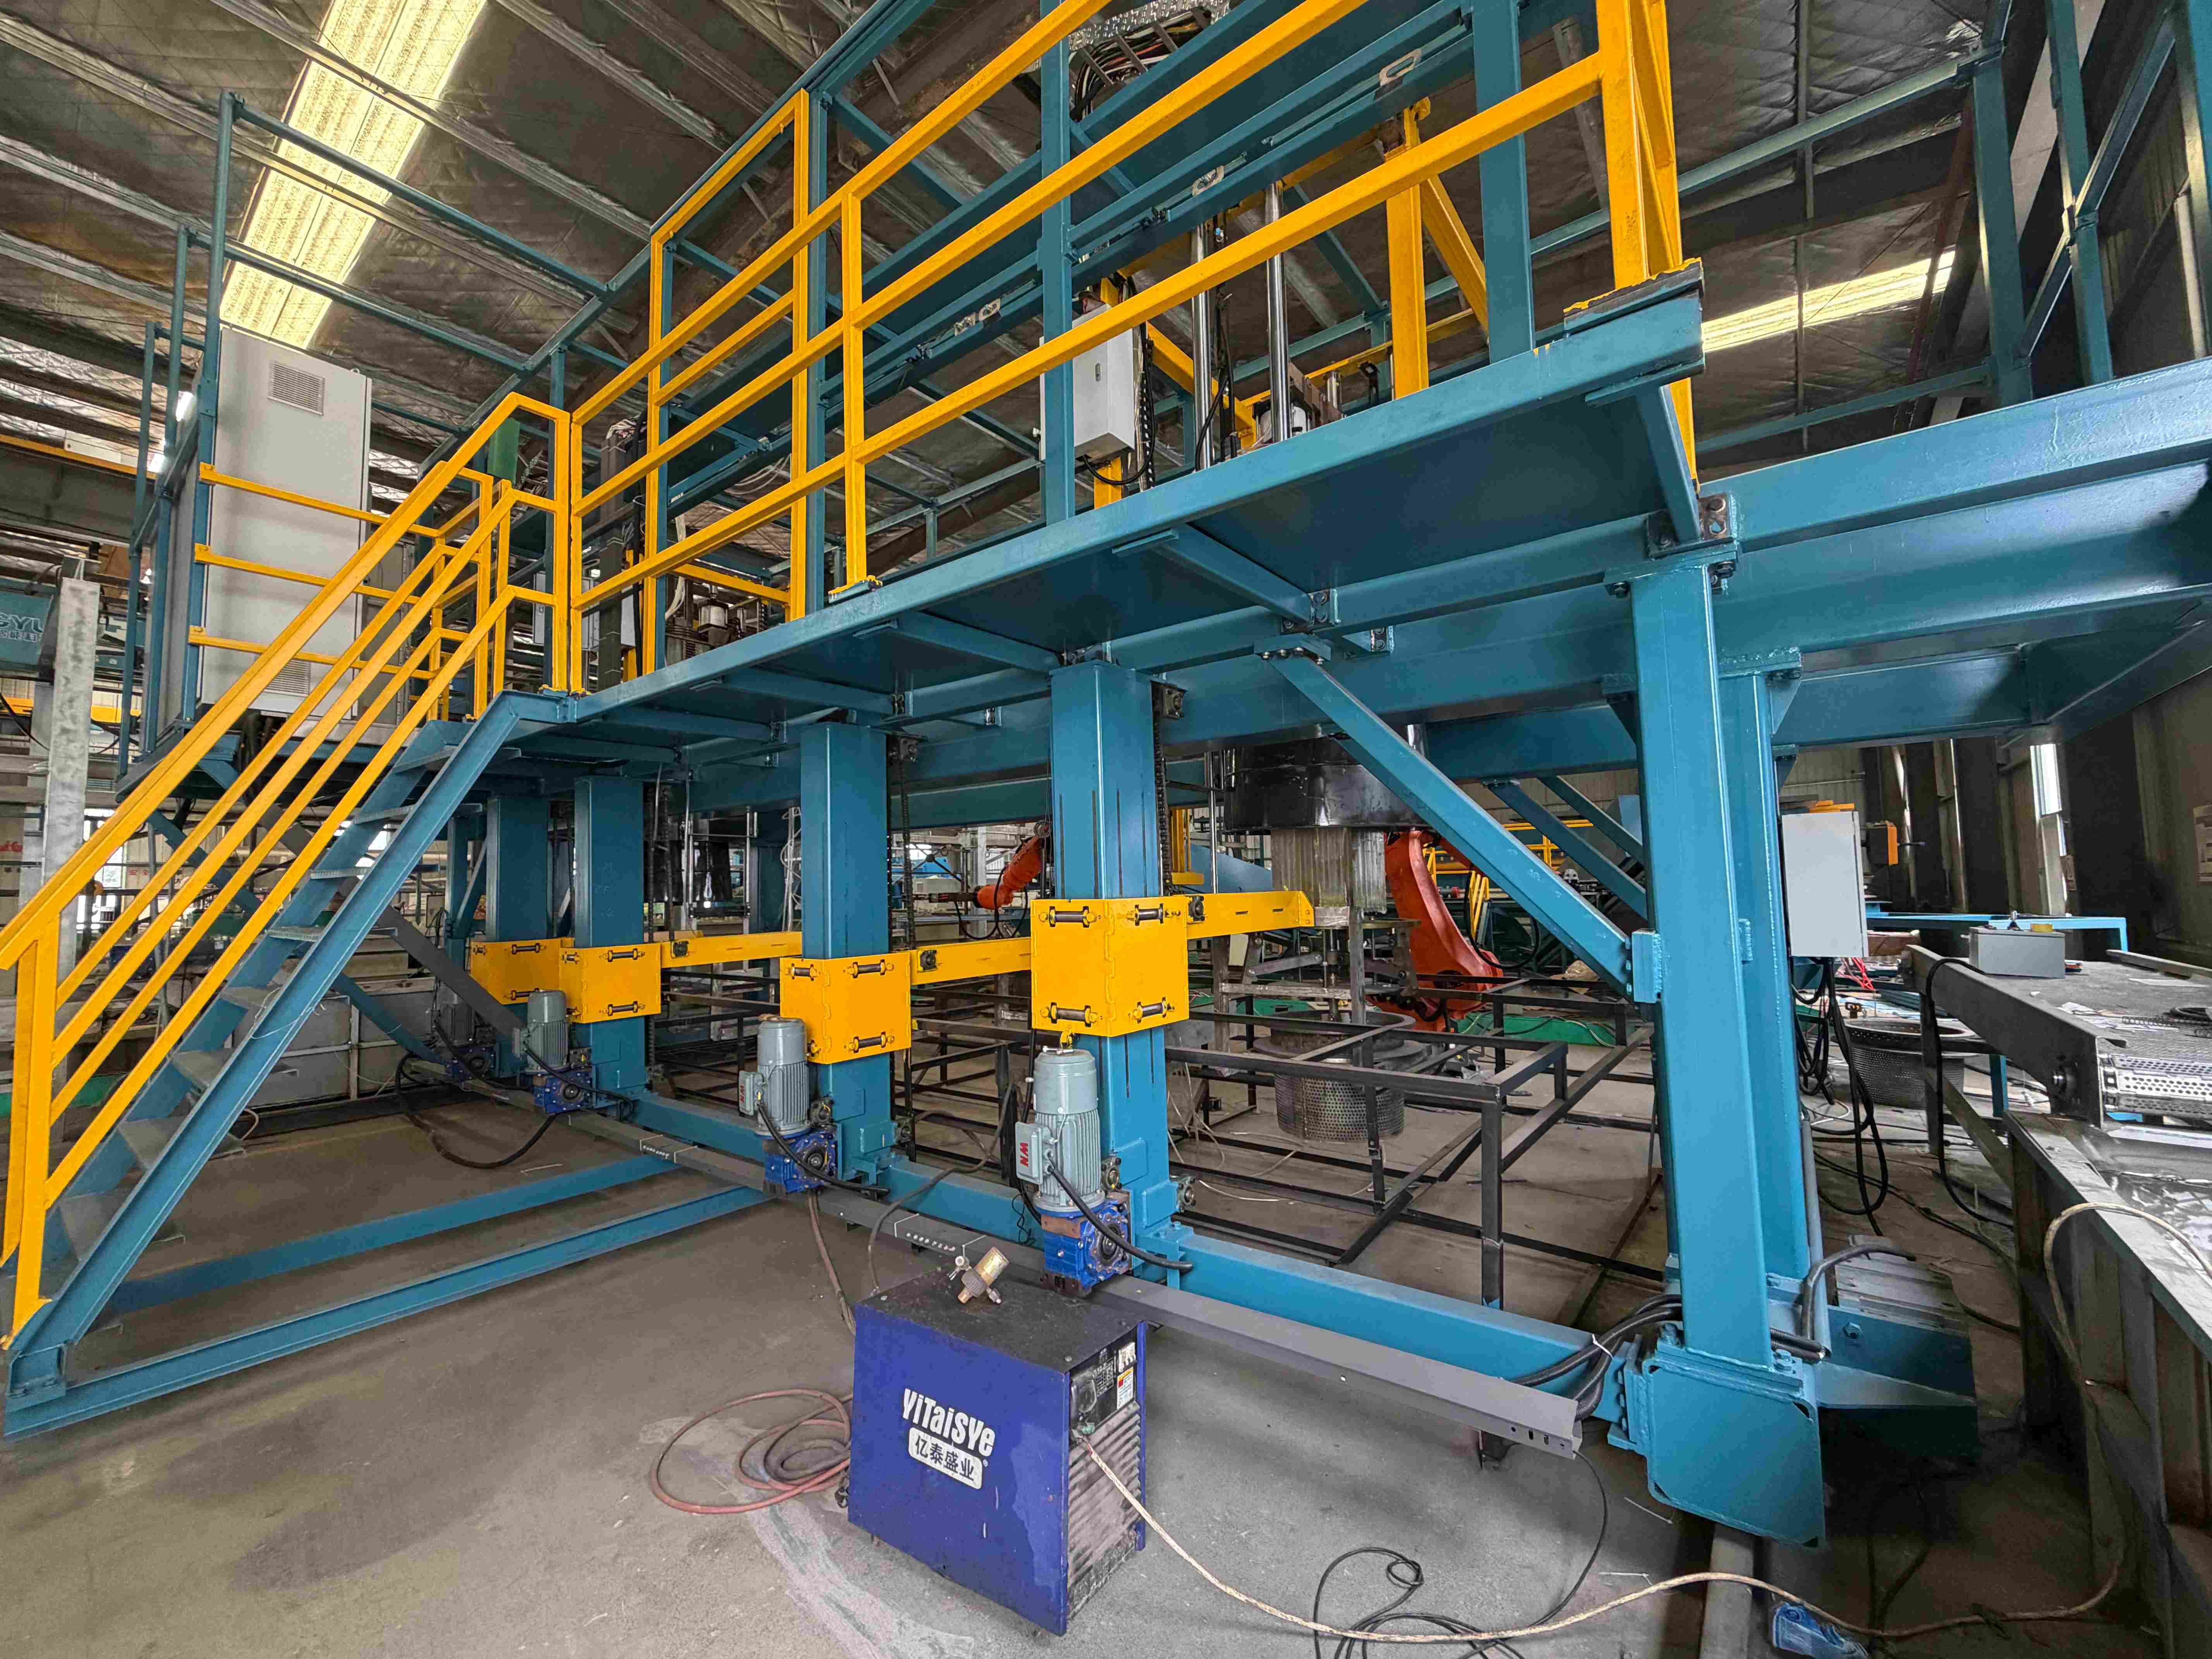
Ⅰ生産ラインの技術 重要なポイント:
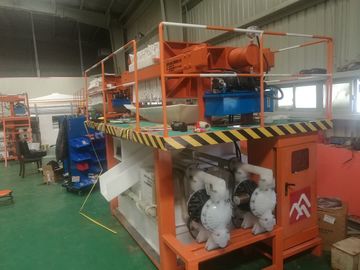
プロジェクトには3つのシステムがあります 自動熱浸しガルバン化 環境管理システム ロジスティックシステムエネルギー節約と人材削減.
鍵となる技術
1. 完全に自動的な環境保護の熱性ガルバン化生産ラインのプロジェクト
2. 自動物流制御システム,生産ビートに従ってリアルタイム調整で行くことができます,資源を効率的に使用します.
3. 炉は,亜鉛鍋,炉を暖めるためにクリーンエネルギーを採用この温度自動制御は,亜鉛ポットの使用寿命を延長します
4廃棄ガスの収集は全て閉鎖され 集中処理と放出は標準化され 排出はゼロです
Ⅱ. 技術パラメータ
1亜鉛鍋の大きさ:非鉄製鍋,セラミック鍋 4×1×1m,容量は約26t.
2生産量:1000t/年
3. 暖房の種類:電気暖房
4労働シフト:3シフト,8時間/シフト,年間労働時間は300日,3シフト,日労働時間は20時間)
5レイアウト:ループ形,3つの横幅は6.5m,長さは36.4m,詳細はレイアウトプラン.
6電気と水
6.1 電気機器の最大電力は約500Kwである.
6.2 1トンの平均生産需要は0.01m3水圧は0.2MPaを下回らない
6.3 水のPHレベルは6.5〜8で,水道水,川水,井戸水は主に生産中に消費を補うために使用できます.
7環境保護処理システム:健康的な生産のために廃棄ガスと廃棄物固体処理.
8圧縮空気:出血圧 0.6Mp/cm2空気需要 6m3/h.
Ⅲシステムレイアウト
1レイアウトの説明
1.1各熱浸しガルバンタンクと積載・卸載作業部品の合理性を考慮すると,全生産ラインは16.5m,工場の配置.原材料と完成品を1つの横断で積載し,横断接続を1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,1つの横断で積載し,
1.2 作業部件を手動で積み,卸し,その他の操作は全て自動で実行する.
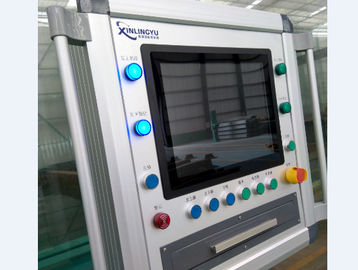
1.3 すべての自動装置は,手動/自動操作で設定されている.
2平面の配置図

Ⅳ技術的プロセス
1熱浸し電熱技術プロセス
2.完全自動操作プロセスアクション
2.1 手動クレーンを荷重位置に操作し,グループで手動で吊るし,完了時に信号を出す.
2.2 前処理 全自動ロールガルバン化装置は,作業部位を脱脂タンク,洗浄タンク,酸タンク,流流タンクに順番に持ち上げ,その後,卸荷区域に入れます.
2.3 卸荷部にある作業品は,補助材料によって乾燥通路に導かれ,卸荷機によって亜鉛液体に持ち上げられる後,積載バスケットに入ります.
2.4 亜鉛液体に浸し込み,浸し込みシステムを通し,浸し込み時間を満たした後に遠心分離機で持ち上げ,それから卸荷エリアへ移動する.
2.5 亜鉛を吹き飛ばし,冷却し,消化させ,加工品を注入する.
2.6 最終的に放出コンベアベルトに注ぎ,試験後保管する.
Ⅴ生産ラインの基本設備,性能,パラメータ
1) 自動走動トランスミッションシステム
1機器の性能と部品の構成
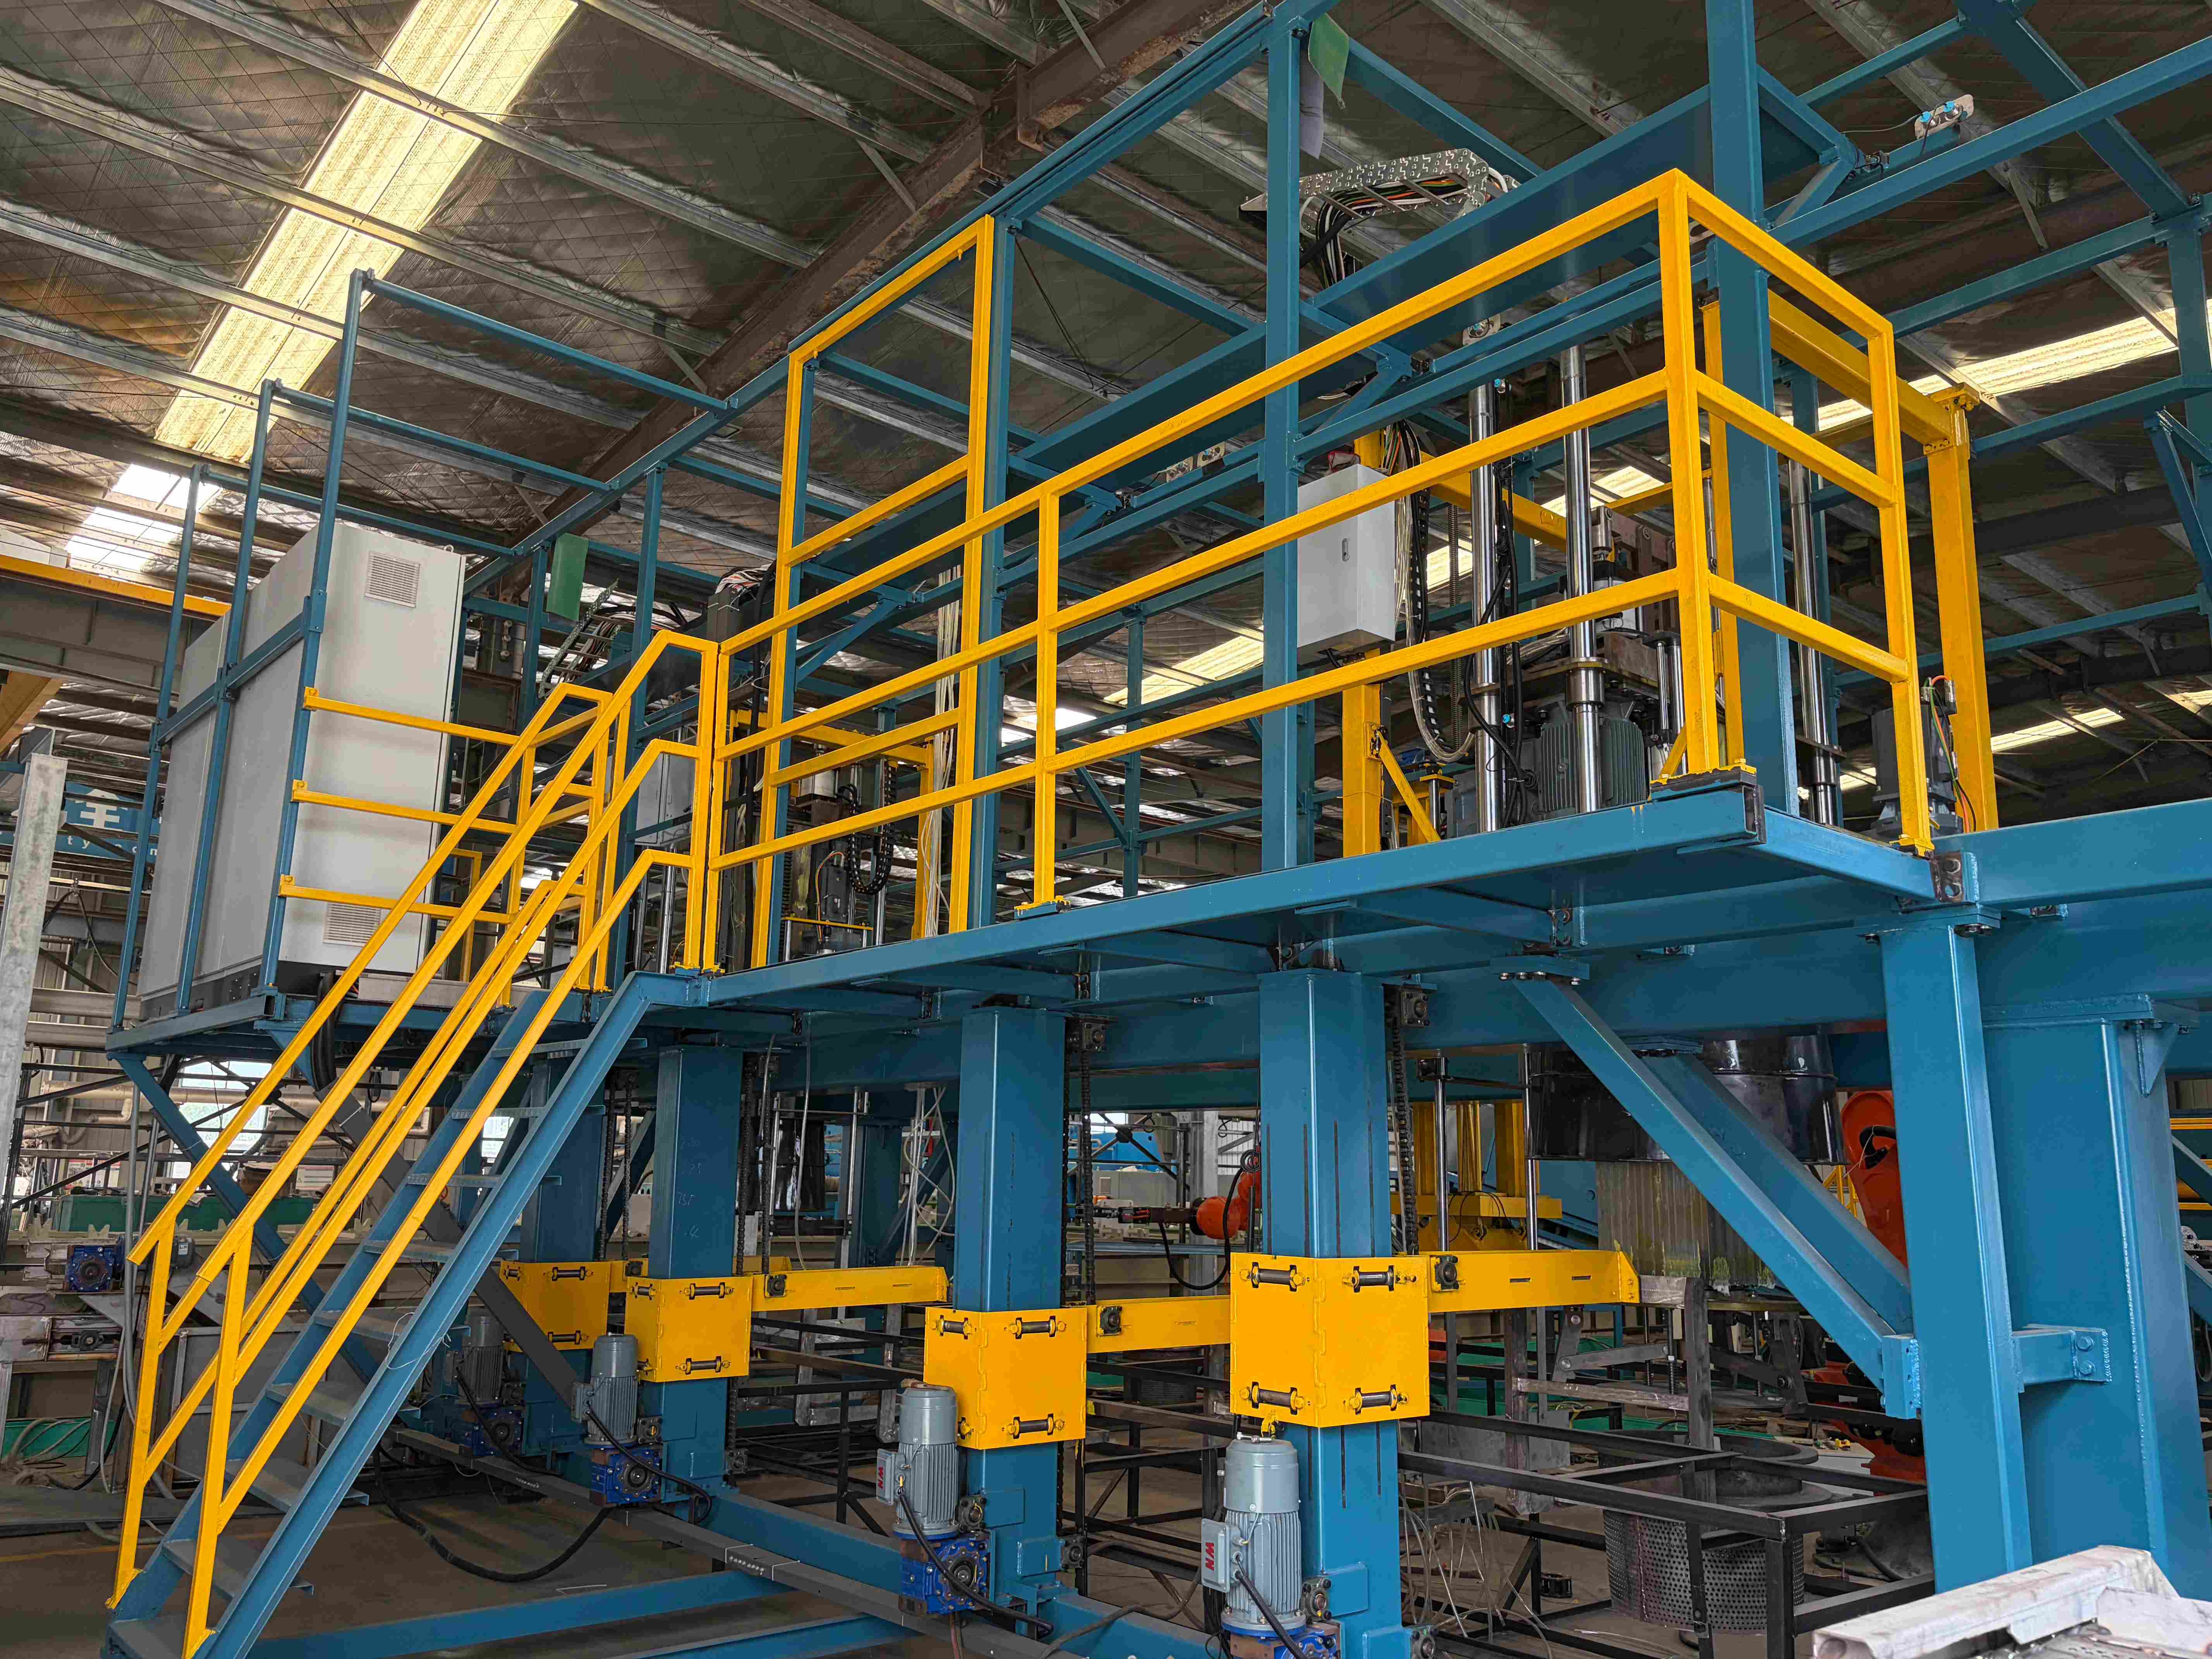
1.1 ゲンター型自動移動クレーン移動クレーンは,処理前密封室にあり,タンクの両側を移動しています.
装置のパラメータ:
1 メインエンジン: L31m ((2列車長さ) *W2.3 ((2列車中央距離) *H4.5m ((周辺補助施設)
2 ガントリー型ミッドレール型単極のピクルングクレーン: 1セット,水平移動 V=6-15m/min (周波数制御),上げ作業 V=5-15m/min (周波数制御),上げ高度は3200mm持ち上げ品質≤1000kg (コンテナポール)ストックとパーツ重量)
3ランニングピッチ時間:10分 (上 10分は調整できます)
材料の積み上げエレクタルの持ち上げ高度は1m
1.2 補助材料の車と乾燥ガレリア:
サイズ:6500mm×700mm
パワー:18KW
1.3 放出コンベヤー
サイズ:3000mm×700mm
パワー:12KW
2) 設備,設備の腐食防止
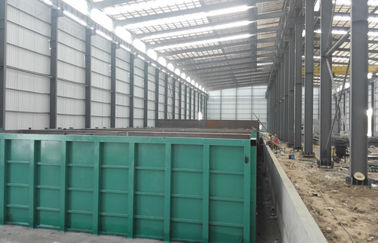
1. タンクの耐腐食性:
タンク構造:地面にコンクリート基盤を設置し,外部使用のために事前に固定したアンカーを強化します.
タンクのパラメータ:
| 名前 |
暗く見える |
Qty |
機能 |
| 脱脂タンク |
1580*700*1000 |
6セット |
油と生地を取り除く |
| アシドタンク |
1580*700*1000 |
3セット |
腐る |
| 洗浄タンク |
1580*700*1000 |
4セット |
|
| 流体タンク |
1580*700*1000 |
1セット |
作業部品の活性面 |
2設備の基礎の腐食
流体処理システム 耐腐蝕地,予処理タンク 基礎耐腐蝕地,冷却および消化タンク 耐腐蝕地
防腐: コンクリート構造の表面に5mmFRPを塗り
3) 亜鉛鍋と暖房制御システム
1亜鉛鍋と暖房システム:
1.1 亜鉛鍋
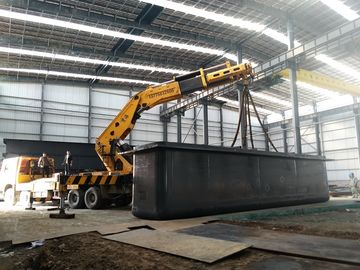
振動された作業部品のジオメトリサイズと出力要求に応じて,振動タンクのサイズ ((長 × 幅 × 深 × 厚さ): 4000 × 1000 × 1000 × 300,高温耐性 鋳造後,亜鉛鍋を形成する保証期間は4年,通常の使用
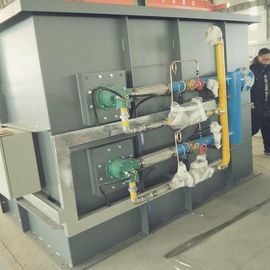
1.2 亜鉛タンク暖房装置:生産要求を満たし,溶けた亜鉛の速度を考慮すると,計算された負荷は約324KWです.装置は,国際的に先進的なシリコンカービッド棒によって作られた,特殊な加熱棒を採用している高熱効率,長い使用寿命,完全に古いクォーツ管保護カバー抵抗線暖房を交換します. 各ヒーターの電力は18KW,380V,Y接続,合計18グループです.各暖房はSSRモジュールを使用自動調節によるインテリジェント 温度制御 高い制御精度 トラブルフリー メンテナンスフリー
1.3 流体タンク暖房
内循環電気暖房システム
仕様と技術パラメータ:
|
定量流量: 40 ~ 50 m3/h の加熱温度: 75 °C
ダイメーター内外: φ25 ~ φ50
|
2計量システム:
自動制御,最大100kg/バスケット,精度は±2kg
3鍋に入れるシステム
装置全体,ポットに時間を記録, 1バスケット/分 ((下浸し時間前提で許可)
4鍋に浸し込みシステム:
トランスミッション装置,生産ビートに応じて浸水時間を制御します.
5鍋の遠心分離装置から
全装備,自動制御,自動遠心機機能
6バルト回転システム:
自動的にビートに従ってバスケットの回転制御
総電力は20KW以上です
4) 治療後:
1発射する亜鉛システム:
自動で素材を積んで卸す 電力2KW
2冷却システム:
自動で素材を積んで卸す 電力2KW
3消化システム:
自動で素材を積んで卸す 電力2KW
4. スピンドドライングシステム:
自動で素材を積んで卸す 電力5KW
Ⅵ.環境保護装置 ((亜鉛粉,廃棄水,廃棄酸)
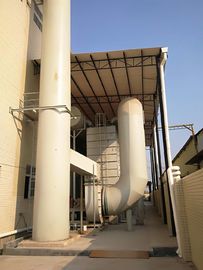
1塩酸水素霧と排気ガス処理システム
主に酸洗浄タンクと流体タンク蒸気から水塩酸霧は,酸霧と蒸気の混合物です.
1.1 技術の設計
酸霧吸収プロセスの流れ図
1.2 装置の説明:
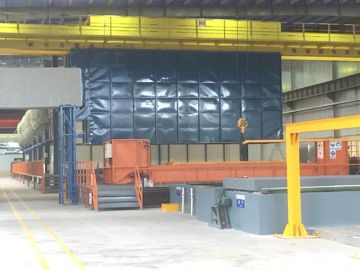
1.2.1 酸霧密閉室:サイズは約16500*2500*3000mm
密閉室構造: ステール構造フレームに合成樹脂プレートをプロファイリングスティック,20年以上耐腐蝕を実現することができます. 専用製の密閉室プレートのみ私たちの会社です.密閉された部屋の壁に透明の窓を挿入アシドタンク壁の片側に煙突を設置し,地面への距離は2.5m高さです.吸入酸霧から酸霧のスクーピングタワー.
1.2.2 浄化塔の設計パラメータ:
閉ざされた室内で酸霧を処理する酸霧洗浄塔は,酸霧の煙を吸い込み,酸霧を処理し,酸霧を吸い込み,酸霧を吸い込みます.3セットの収集システム 施設の実際の容量に応じて酸霧の生産を収集浄化洗浄システムを通過します.
a.ガラス繊維強化プラスチック遠心扇風機
爆発容量: 13000m3/h
風圧:2600pa
作業速さ:15kw
b.酸霧を浄化するタンク
装置の外観: Φ1.8m × 5.1m
材料: pp
処理容量: 18000 m3 / h 空気塔風速: 1.5 m/ s
噴霧層: 2レベル接触時間:総抵抗:10秒
浄化塔: 900 Pa
ラシグリング,パールリング フィルラー高さ: 500 mm (3レベル)
ガス液体比: 500:1
c.循環ポンプ
流量:25 m3 / h
リフト: 24m パワー:15KW ((3セット)
1.3 影響予測
酸霧の初期濃度は約43mg/m3で,水噴霧吸収器に閉じられたキャプチャをカバーした後,塩化水酸霧の浄化効率は約95%です.噴射後,排気ガスを大気中に吸収する.
2亜鉛粉末処理システム
統治 2.1 プロセス
2.2プロセス説明:
封閉された部屋からバッグフィルター,そして塔の壁と空洞球を通って,処理表面を拡大するために粉塵を抽出する扇風機を使用します.汚染物質を濾過する浄化効果に達する
2.3 装置の導入:
2.3生産ラインの煙密閉室: 1セット ((8000*3700*3000mm)
封印された両側入口と出口を事前に設定し,鋼鉄構造に耐腐蝕板を貼り付け,両側に窓を設置し,封印された部屋の条件を観察することができます.冷却水は,同じ密封設備の侵食を引き起こす湿気蒸発を防ぐため
2.3.2 オフラインパルスジェットバッグの粉塵収集機
パラメーター:
放出空気の容量:7200m3/h フィルター面積:120m2
フィルター速さ:1m/min 装置抵抗:1200-1500Pa
設備の持続負圧:5000Pa
2.3.3 誘導式風扇
誘発された高温抵抗性遠心風扇を選べ 1セット,作業速度は11KW,処理能力: 7200m3/h.
2.3.4 空気ホース: 工場の構造に応じて決定する (プロセスの配置を参照)
2.3.5処理後,粉末の濃度 ≤120mg/m3
Ⅶ電気設計
1プロジェクトではTN-C-S電動制御システムを採用しています.
2短回路,過負荷,漏れなどの電気防護措置を伴う良好な接地設計を採用する.設計原則は,重電流と弱電流を分離するワイヤーです.
3電流,電圧,走行,停止の指示がある
4耐熱ケーブル
Ⅷテクノロジーサービス
1熱性電圧加工の設計計画: 工房を除く熱性電圧加工の技術図
2材料,設備,電気設計,製造,設置,建設を全生産ラインに提供します. ワークショップや公共設備は除外されます.
3生産ラインや人材の訓練における全体的なデバッグを提供すること.

 メッセージは20〜3,000文字にする必要があります。